医药厂废气介绍
国药厂印刷烟气是以在药品制作过程中 中呈现的具有甲醛释放性有机质类单质(VOCs)、偏酸/含碱气休、含硫/含氮类单质及异味重有害物质的工业生产印刷烟气。其源头常见,组成繁杂,若未得当工作,将对学习环境和人的身体安全会造成比较严重的影响。
医药厂废气来源
- 合成反应过程:化学合成中有机溶剂挥发及副产物气体排放。
- 提取与分离工序:中药提取、原料药精制中使用的溶剂挥发。
- 干燥与灭菌环节:高温操作产生的有机废气和异味气体。
- 制剂生产:片剂压制、胶囊填充等过程产生的粉尘和有机废气。
- 储存与运输:原料或成品在储罐、管道中的挥发。
医药厂废气成分
- 挥发性有机化合物(VOCs):甲醇、乙醇、乙酸乙酯、四氢呋喃(THF)、二甲基甲酰胺(DMF)等。
- 无机废气:盐酸雾、氯化氢、氨气(NH₃)、硫化氢(H₂S)、氮氧化物(NOx)等。
- 恶臭气体:硫醇、硫醚、胺类(如吡啶)等。
- 颗粒物:药物粉尘、反应生成的微粒等。
医药厂废气处理案例
案例一:某中药提取企业废气处理项目
客户背景
- 企业位于江苏省,主营中药提取物生产,年产能约500吨。
- 生产过程中大量使用乙醇作为溶剂,废气中VOCs浓度高达300 mg/m³,严重影响周边环境及员工健康。
处理工艺
- 冷凝回收:通过低温冷凝技术回收90%以上的乙醇蒸汽,实现资源循环利用。
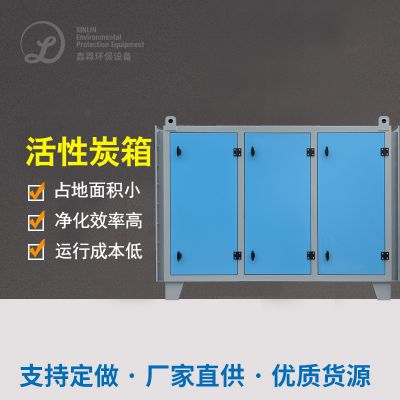
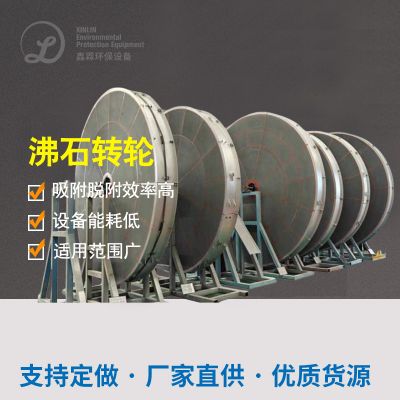
- 活性炭吸附:未冷凝的VOCs进入活性炭吸附塔,进一步去除残留有机物。
- 热脱附再生:吸附饱和的活性炭通过热空气脱附再生,解析出的VOCs返回冷凝系统。
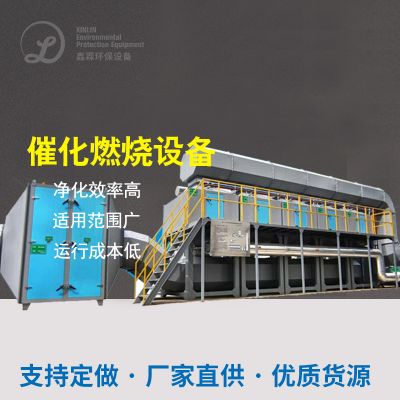
- 催化燃烧:低浓度VOCs通过催化燃烧装置(RTO)转化为CO₂和H₂O,无害化排放。
成果
- 废气排放浓度降至国家标准(≤80 mg/m³)以下,达标率100%。
- 年回收乙醇约300吨,降低生产成本20%。
- 项目运行后,企业通过ISO 14001认证,环保形象显著提升。
分析
- 技术优势:冷凝回收与活性炭吸附结合,兼顾资源回收与深度净化。
- 难点突破:针对高沸点溶剂(如DMF)的吸附难题,采用升温再生工艺,提升脱附效率。
案例二:某医药中间体生产企业废气处理项目
客户背景
- 企业位于山东省,生产抗生素中间体,废气来源包括反应釜、储罐、分离装置等。
- 废气成分复杂,含高浓度VOCs(80-300 mg/m³)及恶臭物质(如硫化氢)。
处理工艺
- 源头控制:优化生产工艺,减少溶剂用量,降低废气产生量。
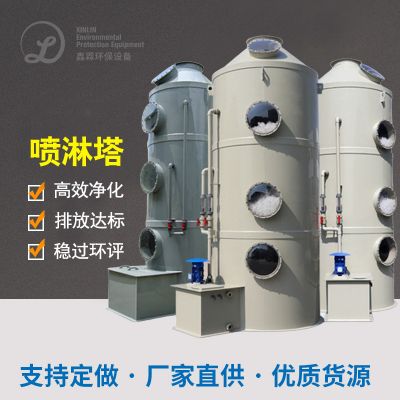
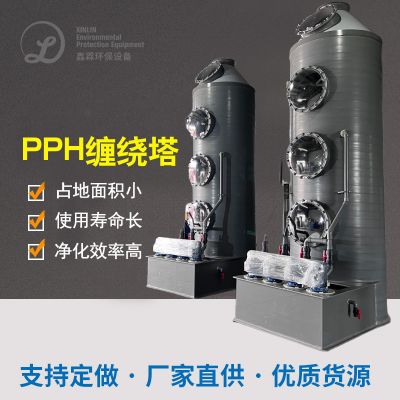
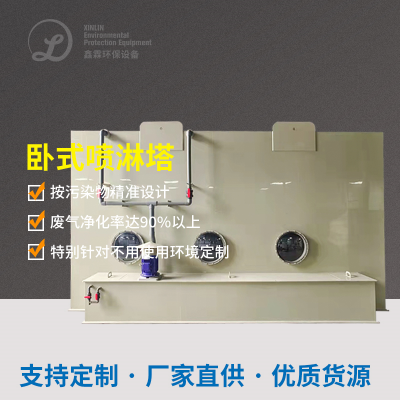
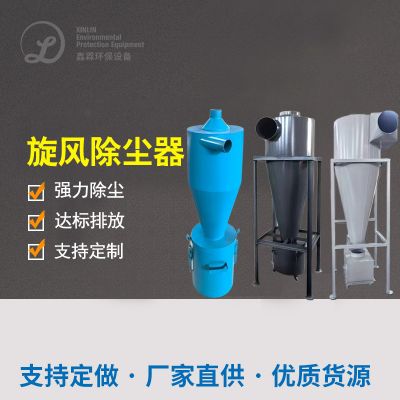
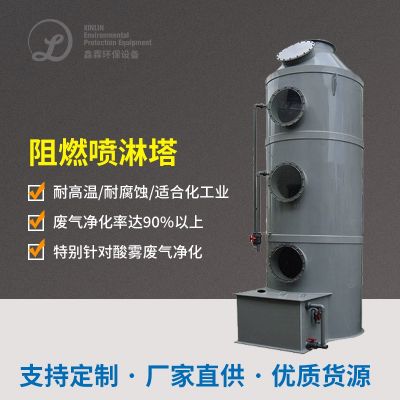
- 集中收集与预处理:全厂废气通过管网收集,经旋风除尘器和酸碱喷淋塔去除颗粒物及酸性气体。
- 生物脱臭:利用生物滤池降解硫化氢、氨气等恶臭物质。
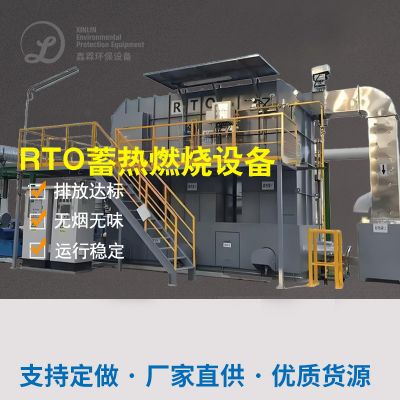
- 蓄热式热力氧化炉(RTO):高温焚烧剩余VOCs,分解效率达99%以上。
成果
- 废气排放浓度远低于国家标准(VOCs≤50 mg/m³),恶臭物质完全去除。
- RTO系统热回收率超95%,年运行成本降低30%。
- 企业通过GMP合规审查,成为行业环保标杆。
分析
- 技术优势:生物法与RTO联合工艺,兼顾低浓度废气处理与高浓度废气高效焚烧。
- 难点突破:针对发酵废气的间歇性波动,设置缓冲罐和变频风机,实现动态调节。
总结
制药厂废水加工需据废水组成、氧浓度及直接工业废气排放标准,选择比较好的技术水平组合式。成功鑫霖环保一顿部分过冷凝回收并+活力性炭过滤+离子液体然烧满足产品化与无副作用化,成功鑫霖环保二完成生物工程脱臭+RTO满足错综复杂组成废水整冶数学难题。未来发展,跟随环保性法律法规趋严,制药品的生产工业企业业需进一点提升发祥地控制与尾端整冶依照,促进推动绿的生产。

 扫一扫添加微信