光学厂焊接烟尘制理全解读:主要来源、材料与类型案例分享
一、微电器厂灰尘的优点与不良后果
1. 粉尘浓度理解与行业领域的影响
自动化厂灰尘是自动化元集成电路系统芯片生产手工加工、电路系统板手工加工、泡沫材料注塑工艺等方式中行成的物质科粒物,包括粒度超细(多≤5μm)、成分表繁琐、致毒强的共同点。持久表露易出现尘肺病、高价属种毒、生物碳无机化合物致癌性等绿色事情,而且灰尘积累更多有可能出现爆破(如泡沫材料灰尘爆破人体极限 45-60g/m³),是自动化生产手工加工领域的基本职业类型绿色与绿色环保高风险源。
2. 烟尘源于:全具体流程产尘各个环节解答
電子厂粉尘爆炸大部分制造于几个制作工艺流程:
- 手工焊接:锡铅合金焊条(含铅 37%)高温熔化产生氧化铅烟尘(粒径≤1μm 占比 80%),浓度可达 50-100mg/m³;
- 回流焊:助焊剂挥发产生VOCs 复合粉尘(含松香、树脂,毒性强)。
- 原料干燥:ABS、PVC 颗粒破碎产生树脂粉尘(粒径 10-50μm,含增塑剂);
- 模具开合:注塑机释放含油雾粉尘(切削液残留,易黏附设备)。
- 钻孔 / 切割:覆铜板(玻璃纤维 + 环氧树脂)加工产生玻璃纤维粉尘(游离 SiO₂≥10%,粒径≤5μm 占比 70%);
- 研磨抛光:PCB 板表面处理释放铜粉、镍粉(导电性强,易引发短路)。
- 静电喷涂:粉末涂料(环氧树脂、聚酯)产生有机粉尘(粒径 5-20μm,含固化剂);
- 油漆喷涂:溶剂型涂料挥发产生VOCs + 重金属复合粉尘(如铅、镉)。
- 点胶固化:硅胶、环氧树脂胶黏剂产生有机微粒(含甲醛、苯系物);
- 芯片切割:晶圆研磨释放硅粉(游离 SiO₂≥60%,粒径≤1μm 占比 90%)。
3. 核心区有效成分:多破坏物协同工作导致
|
材料归类
|
基本特征有机物
|
电磁学基本特性
|
安全可靠健康与安全可靠风险点
|
|
巨资属焊接烟尘
|
铅、锡、镍、铬
|
粒度≤1μm,导电性强
|
铅使得神经末梢软件系统伤到,镍激发出现过敏性过敏性皮炎
|
|
高分子尘土
|
夹层玻璃弹性纤维、硅粉
|
窗户玻璃合成纤维直经≤3μm
|
的玻璃钢材料钎维的材料引致肺钎维材料化,硅粉影响矽肺病(替伏期 5-10 年)
|
|
有机的烟尘
|
丙稀酸硅胶粘合剂、ABS 硅胶粘合剂
|
硅胶粘合剂颗粒剂吸水能力性强
|
聚酯树脂聚酯树脂引致皮膚过敏性鼻炎,ABS 焊接烟尘促使口呼吸系统
|
|
黏结废弃物物
|
助焊剂油雾、VOCs
|
油雾粒度 0.1-10μm
|
助焊剂油雾含苯系物,VOCs 兼备有毒性
|
|
易爆易爆烟尘
|
塑料件烟尘、镁粉
|
着火最高值低
|
朔胶焊接烟尘爆破最高值 45-60g/m³,镁粉 20g/m³
|
4. 制度与的标准逐步推进制理
- 铅尘 PC-TWA≤0.05mg/m³,呼尘≤0.03mg/m³;
- 有机粉尘 PC-TWA≤3.0mg/m³,游离 SiO₂≥10% 的粉尘 PC-TWA≤1.0mg/m³。
- 颗粒物排放浓度≤120mg/m³,重点地区≤50mg/m³;
- 涉爆粉尘需满足《粉尘防爆安全规程》(GB15577-2018),设置泄爆、隔爆装置。
二、非常典型综合治理成功案例:从事专业故批评到安全防护内控
经典案例 1:湖南省塘厦某手机厂焊灰尘一体化管治(“一级过滤系统 + 智慧监控” 新工艺)
▍潜在客户时代背景
- 项目规模:年产手机主板 1000 万片,焊接车间配备 50 台回流焊设备,粉尘浓度 80mg/m³(铅尘占比 30%),员工铅中毒检出率 12%,曾因粉尘堆积引发局部火灾。
- 铅尘粒径≤1μm 占比 80%,传统布袋除尘效率不足;
- 助焊剂油雾黏附滤材,清灰周期短(每周 3 次)。
▍正确处理工学艺
- 源头捕集:
- 回流焊设备配套全封闭负压罩(罩口风速≥2.5m/s),管道风速 20m/s(防止铅尘沉降),捕集效率≥95%。
- 预处理系统:
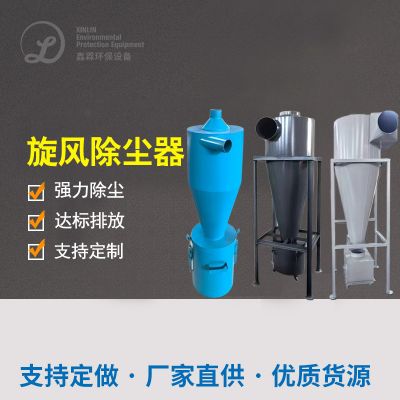
- 旋风分离器:去除 10μm 以上粗颗粒(效率≥70%),减少后续滤材负荷;
- 冷凝除湿:采用冷冻除湿机(露点降至 20℃),分离助焊剂油雾(回收率 90%)。
- 核心处理:
- 滤材选择:PTFE 覆膜针刺毡(表面电阻≤10⁹Ω),过滤精度≤0.1μm;
- 安全设计:箱体设泄爆片(爆破压力 0.1MPa),配套火花探测器(响应时间≤0.1s);
- 清灰方式:离线脉冲反吹(氮气吹扫),周期 5 分钟。
- 末端深度处理:
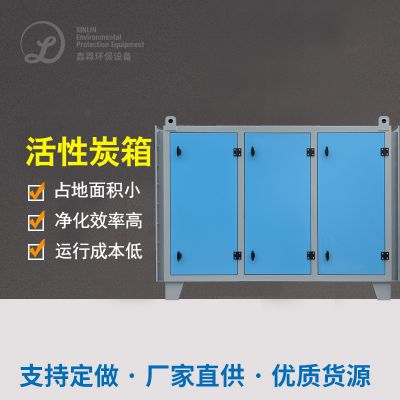
- 活性炭吸附塔:吸附残留 VOCs(苯系物去除率≥95%);
- 等离子体净化器:分解剩余助焊剂异味(处理效率≥90%)。
- 智能监测:
- 车间安装激光粉尘检测仪(实时显示铅尘浓度),数据接入 MES 系统;
- 排放口安装 CEMS 在线监测,同步上传环保平台。
▍成果与投资回报
- 车间铅尘浓度降至 0.03mg/m³(优于 GBZ2.1-2019 标准),员工体检异常率降至 2%;
- 排放口颗粒物浓度 12mg/m³,铅未检出(检测限 0.01mg/m³)。
- 运行 2 年无火灾事故,粉尘堆积量减少 90%;
- 滤材更换频率从每周 3 次降至每月 1 次(PTFE 覆膜抗黏连效果显著)。
- 总投资 800 万元,年节约电费 50 万元(变频风机节能 30%);
- 获广东省清洁生产补贴 200 万元,铅尘回收创造收益 40 万元 / 年(纯度≥99.9%)。
事例 2:上海苏州某网上厂注塑加工烟尘隔爆源头治理(“正压收集 + 湿法再利用” 施工工艺)
▍老客户视频背景
- 项目规模:年产塑料外壳 500 万套,注塑车间配备 20 台注塑机,粉尘浓度 150mg/m³(ABS 树脂占比 90%),曾因粉尘云引发闪爆(无人员伤亡)。
- ABS 粉尘粒径 10-50μm,易形成悬浮云(爆炸下限 45g/m³);
▍清理工学院艺
- 源头防爆捕集:
- 注塑机配备密闭负压罩(罩口风速≥3m/s),管道风速 25m/s(超过 ABS 沉降速度 20m/s),捕集效率≥98%。
- 预处理系统:
- 旋风分离器:去除 50μm 以上颗粒(效率≥85%),分离出的粗粉回用于造粒(回收率 95%)。
- 核心处理:
- 循环水系统:pH 值控制在 7-9(防止增塑剂水解),添加絮凝剂(PAM)促进粉尘团聚;
- 文丘里洗涤器:喉管风速 60m/s,洗涤效率≥99%,出口浓度≤10mg/m³。
- 废水处理:
- 沉淀池:污泥含水率降至 60%,压滤后制成再生塑料颗粒(纯度≥90%);
- 活性炭吸附:去除废水中残留增塑剂(邻苯二甲酸酯去除率≥95%)。
- 安全强化:
- 车间安装粉尘浓度预警系统(阈值 20g/m³),超限自动停机;
- 设备接地电阻≤4Ω,电气设备防爆等级 Ex d IIB T4 Gb。
▍效用与价值
- 车间粉尘浓度降至 0.8mg/m³(ABS 粉尘 PC-TWA≤3.0mg/m³),排放口浓度 8mg/m³;
- 运行 3 年无爆燃事故,粉尘云浓度始终低于爆炸下限。
- 废粉再生塑料颗粒年处理量 200 吨,节约原料成本 120 万元 / 年;
- 总投资 500 万元,年运行成本 30 万元(电费 + 药剂费);
- 获浙江省防爆专项补贴 150 万元,废粉回收收益覆盖 50% 投资成本。
实例 3:河南苏州市某电路设计板厂玻璃钢氯纶粉尘浓度制理(“湿式切 + 层次过虑” 工艺技术)
▍老客户背景图案
- 项目规模:年产 PCB 板 300 万㎡,钻孔车间配备 30 台数控钻床,粉尘浓度 300mg/m³(玻璃纤维占比 70%),员工矽肺病检出率 15%。
- 玻璃纤维粒径≤5μm 占比 85%,传统除尘效率不足;
▍除工院艺
- 源头降尘:
- 数控钻床配备湿式切割系统(水压 0.5MPa),切割液(含防锈剂)循环使用,粉尘浓度降低 70%。
- 预处理系统:
- 气水分离器:分离切割液中的玻璃纤维(含水率≤5%),回收切削液(回用率 95%)。
- 核心处理:
- 滤材选择:芳纶针刺毡(耐酸碱)+PTFE 覆膜,过滤精度≤0.5μm;
- 清灰方式:离线脉冲反吹(压力 0.6MPa),周期 10 分钟。
- 末端处理:
- HEPA 过滤箱:进一步去除超细玻璃纤维(效率≥99.97%@0.3μm);
- 活性炭吸附塔:吸附残留树脂异味(苯乙烯去除率≥90%)。
- 职业健康强化:
- 车间设负压隔离间(换气次数 25 次 /h),员工配备电动送风呼吸器(过滤效率≥99.9%);
▍成效与利益
- 车间呼尘浓度 0.6mg/m³(优于 GBZ2.1-2019 标准 0.7mg/m³),员工体检异常率降至 3%;
- 排放口颗粒物浓度 15mg/m³,玻璃纤维未检出(检测限 0.1mg/m³)。
- 玻璃纤维污泥(纯度≥95%)回用于建筑材料,年收益 50 万元;
- 总投资 600 万元,年运行成本 40 万元(电费 + 滤材更换);
- 获江苏省职业病危害治理补贴 180 万元,废粉回收收益覆盖 30% 投资成本。
三、工艺型号选择与综合治理对策
1. 基本点技能相比
|
加工
|
使用应用场景
|
吸附计算精度
|
防暴 / 防潮制作基本原则
|
融资成本预算(亿元 / 500万片产能利用率)
|
|
隔爆布袋吸尘
|
不锈钢煤尘(铅、锡等)
|
≤0.1μm
|
防除静电过滤器材 + 泄爆装备
|
80-150
|
|
湿法净化
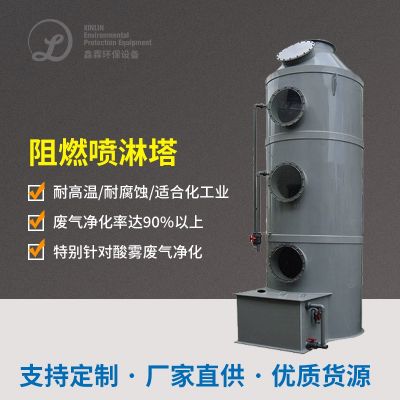
|
pp塑料有害气体、植物油成分雾有害气体
|
≤5μm
|
防污材质原料 + 化工废水加工处理
|
70-130
|
|
感应电除尘系统
|
高的温度煤尘(>100℃)
|
1-5μm
|
绝缘电阻子煮沸 + 防返潮
|
100-180
|
|
HEPA 筛选
|
超细粉尘浓度(的玻璃棉纤维等)
|
≤0.3μm
|
极有效率气体滤水 + 除菌纳米涂层
|
50-100
|
2. 重要的生态环境治理原则
▎防爆设备安全可靠(黑色金属 / PVC灰尘必选)
- 采用防静电滤材(表面电阻≤10⁹Ω),管道接地电阻≤4Ω,设置火花探测 - 熄灭系统(响应时间<0.2s)。
- 除尘器与设备间距≥15m,箱体泄爆口朝安全方向(避开人员密集区)。
▎防黏连堵塞了(残油雾 / 树酯有害气体)
- 滤材选择膨体聚四氟乙烯(ePTFE)覆膜或纳米改性涂层,进气前设置气水分离器(湿度控制≤60%)。
- 清灰系统压力≥0.6MPa,采用 “离线 + 脉冲 + 震打” 组合清灰,避免二次黏连。
▎身体健康先期(安全玻璃仟维 / 巨资属焊接烟尘)
- 高危工序设置负压隔离间(压差≥5Pa),配备高效空气过滤系统(HEPA,过滤效率≥99.97%@0.3μm)。
- 员工防护升级为电动送风呼吸器(风量≥150L/min),定期职业健康体检(周期≤6 个月)。
3. 成本预算控制与正规意见和建议
- 金属粉尘(铅、锡)压块回炉(回收率≥90%),塑料粉尘制成再生颗粒(热值≥4000kcal/kg)。
- 玻璃纤维粉尘用于混凝土骨料,降低外购成本 150 元 / 吨。
- 金属加工企业申请《工贸行业粉尘防爆专项整治》补贴(最高补贴设备投资的 40%);
- 涉硅企业申报职业病危害治理资金(针对矽肺病防控,补贴比例 30%-50%)。
四、汇报
自动化厂有害气体管治需采取 ** 不锈钢材质性能指标(合金 / 非合金)、风险分析品级(防火 / 绿色)、生产必要条件(分布 / 汇聚)** 制定设计方案区别化设计方案:
- 焊接粉尘:优先 “三级过滤 + 智能监测”,重点防控铅尘与 VOCs;
- 塑料粉尘:聚焦 “负压捕集 + 湿法回收”,兼顾防爆与资源化;
- 玻璃纤维粉尘:以 “湿式切割 + HEPA 过滤” 为核心,强化健康防护。
经典鑫霖环保证实,根据根源收集、体系化加工处理、很防护提升的整体化制理,可确保有害气体密度 “90%+” 删去率,导入变低网络职业健康生活高风险与纯天然环保合规管理成本低。未來,由于工业生产自行化方面提升,自动化化厂有害气体制理将向 ** 无人机化收集(机设备人自行吸尘器原理)、自动化化基站维护(有害气体密度 AI 警告)、零进行排放(废粉全循环)** 目标方向提升,四轮驱动自动化化手工制造产业纯天然很防护强制升级。

 扫一扫添加微信